ظرفیت خط تولید کنسرو ماهی؛ روش محاسبه و شناسایی گلوگاه
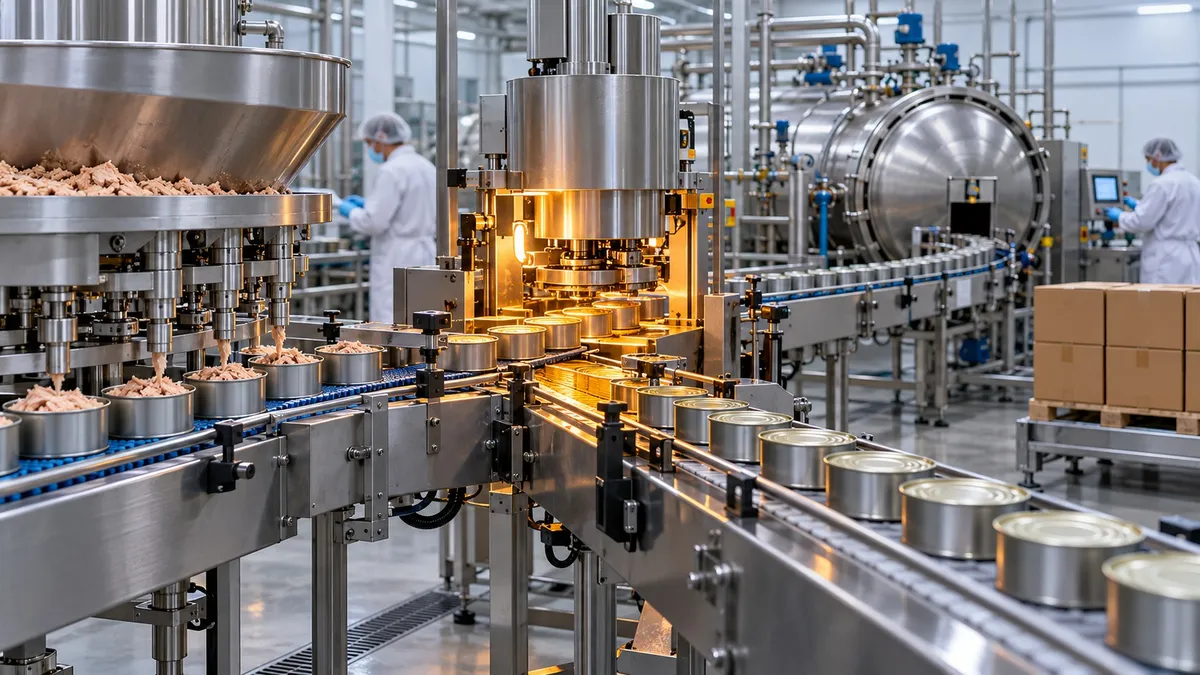
وقتی برای یک کارخانه، خط تولید کنسرو ماهی برنامهریزی میشود، سرعت یک دستگاه بهتنهایی ظرفیت کل را مشخص نمیکند. خروجی پایدار به هماهنگی آمادهسازی، پرکنی، دربندی، استریل، انتقال و بستهبندی بستگی دارد. در این راهنما روش برآورد ظرفیت و پیدا کردن گلوگاه را مرحلهبهمرحله میخوانید.
پاسخ کوتاه: در یک خط پیوسته، ظرفیت اولیه را با مقایسهٔ ظرفیت عملیاتی مراحل به دست آورید؛ کندترین مرحله یا مرحلهای که بیشترین توقف ایجاد میکند معمولاً گلوگاه است. فرایندهای بچی مانند اتوکلاو را هم باید به ظرفیت معادل در همان واحد تبدیل کرد.
ظرفیت خط تولید کنسرو ماهی یعنی چه؟
ظرفیت اسمی، عدد اعلامشده برای یک دستگاه در شرایط مشخص است. ظرفیت عملیاتی، خروجی واقعی خط در بازهای پایدار و با محصول، قوطی و نیروی کار همان کارخانه است. برای برنامهریزی تولید، عدد عملیاتی مهمتر است؛ چون تعویض محصول، شستوشو، تأمین مواد، توقفهای برنامهریزیشده و هماهنگی دستگاهها روی خروجی اثر دارند.
قاعدهٔ اصلی: گلوگاه را پیدا کنید
برای برآورد اولیهٔ یک خط پیوسته، ظرفیت عملیاتی مراحل متوالی را در یک واحد (مثلاً قوطی در دقیقه) ثبت و با هم مقایسه کنید. کمترین ظرفیت، سقف نظری خروجی آن بازه است؛ خروجی قابلفروش معمولاً بهدلیل توقف و ضایعات از این سقف پایینتر میماند. ظرفیت نامی چند دستگاه را با هم جمع نکنید؛ این کار ظرفیت کل خط را نشان نمیدهد.
در زمان بازدید یا ارزیابی، به صفشدن قوطی پیش از یک دستگاه، خالیماندن ورودی دستگاه بعدی و توقفهای تکرارشونده توجه کنید. این نشانهها کمک میکنند مشخص شود کمبود سرعت از کدام مرحله میآید؛ گاهی مسئله فقط سرعت دستگاه نیست و به انتقال، تغذیه یا زمان تعویض مربوط میشود.
چطور ظرفیت اتوکلاو بچی را مقایسه کنیم؟
اگر استریل بهصورت بچی انجام میشود، تعداد قوطی هر بارگذاری را به ظرفیت یکدقیقهای تبدیل کنید:
ظرفیت معادل (قوطی در دقیقه) = تعداد قوطی در هر بارگذاری × ۶۰ ÷ مدت سیکل کامل (دقیقه)
مدت سیکل برای محاسبهٔ ظرفیت باید با تعریف واقعی کارخانه و زمانهای لازم برای بارگیری، اجرای چرخهٔ مصوب، تخلیه و آمادهشدن نوبت بعدی محاسبه شود. خروجی اتوکلاو را با ظرفیت سایر مراحل در یک بازهٔ زمانی یکسان بسنجید. این فرمول فقط برای موازنهٔ ظرفیت است و دربارهٔ تنظیم یا کوتاهکردن فرایند حرارتی دستور نمیدهد.
چه اطلاعاتی بر خروجی خط اثر میگذارند؟
- محصول و قوطی: نوع محصول، وزن هدف، ابعاد و نوع بستهبندی را مشخص کنید؛ تغییر قوطی یا فرمول محصول میتواند شرایط کار را عوض کند.
- آمادهسازی و تغذیه: مقدار و پیوستگی ورود مواد به پرکن را بررسی کنید تا دستگاه گرسنه نماند.
- پرکنی و دربندی: سرعت پایدار هر دو مرحله و سازگاری آنها با وزن پرکنی و مشخصات قوطی را بسنجید.
- استریل و انتقال: تعداد قوطی هر بارگذاری، طول سیکل مصوب، جابهجایی سبدها و فضای انتظار را وارد محاسبه کنید.
- توقف و تغییر محصول: زمان شستوشو، تنظیم، سرویس و توقفهای ثبتشده را از برنامهٔ شیفت جدا نکنید.
مراحل عملی ظرفیتسنجی
- هدف تولید را به تعداد قوطی در دقیقه، ساعت یا هر شیفت تبدیل کنید و ساعت کار مفید را روشن بنویسید.
- مشخصات محصول و قوطی، مراحل موردنیاز و دستگاههای موجود را فهرست کنید.
- ظرفیت واقعی هر مرحله را با محصول و شرایط نزدیک به تولید عادی اندازه بگیرید؛ عدد پلاک دستگاه را بهجای خروجی واقعی نگذارید.
- فرایندهای بچی را به ظرفیت معادل در ساعت یا دقیقه تبدیل و با سایر مراحل مقایسه کنید.
- صف، توقف، کمبود مواد و زمان تغییر محصول را ثبت کنید؛ سپس گلوگاهها را بهترتیب اثرشان اولویتبندی کنید.
- پیش از انتخاب دستگاه یا نوار ذخیره، نقشهٔ محل، مسیر انتقال، دسترسی شستوشو و تعمیرات و امکانات برق، آب و بخار را بررسی کنید.
برای مثال آموزشی، اگر چهار مرحلهٔ یک خط پیوسته بهترتیب ۷۰، ۵۵، ۴۸ و ۶۰ قوطی در دقیقه ظرفیت عملیاتی داشته باشند، سقف نظری آن بازه ۴۸ قوطی در دقیقه است. این اعداد فقط برای توضیح روش محاسبهاند و مشخصات دستگاههای ظفر ماشین نیستند؛ ظرفیت هر پروژه باید با دادههای همان محصول و محل تعیین شود.
انتخاب تجهیزات بر پایهٔ ظرفیت پروژه
پس از پیدا کردن گلوگاه، دربارهٔ ارتقای همان مرحله، متعادلکردن سرعت دستگاههای قبل و بعد، یا افزودن فضای ذخیرهٔ مناسب تصمیم بگیرید. یک راهکار واحد برای همهٔ کارخانهها وجود ندارد. نوع محصول، اندازهٔ قوطی، ظرفیت هدف، تجهیزات موجود و نقشهٔ محل باید کنار هم بررسی شوند.
برای آشنایی با مراحل و اطلاعات لازم برای طراحی، صفحهٔ خط تولید تن ماهی را ببینید. در سایت میتوانید مشخصات پرکن ماهی، دربندی قوطی، استریل افقی و چکویر خط بستهبندی را نیز بررسی کنید.
نکتهٔ ایمنی دربارهٔ استریل کنسرو
ظرفیتسنجی نباید باعث کوتاهکردن یا تغییر چرخهٔ حرارتی شود. فرایند حرارتی باید برای محصول، فرمول، نوع و اندازهٔ ظرف و تجهیزات همان کارخانه تعیین و تأیید شود و مقررات کشور محل تولید رعایت شوند. کدکس غذایی فائو/سازمان جهانی بهداشت راهنمای بهداشتی غذاهای کنسروشدهٔ کماسید را منتشر کرده است؛ این مقاله زمان، دما یا فشار عمومی برای استریل پیشنهاد نمیکند.
پرسشهای متداول
آیا سرعت پرکن همان ظرفیت خط تولید است؟
خیر. ظرفیت پرکن فقط یکی از ورودیهای برآورد است. دربندی، استریل بچی، انتقال، تغذیه و توقفها میتوانند خروجی نهایی را محدود کنند.
برای بررسی فنی یک خط چه اطلاعاتی آماده کنیم؟
نوع محصول، ابعاد و وزن قوطی، ظرفیت هدف، ساعت و شیفت کاری، فهرست تجهیزات موجود، مراحل موردنیاز و نقشه یا عکس محل نصب را آماده کنید.
ظفر ماشین چطور در این بررسی کمک میکند؟
ظفر ماشین با بیش از ۵۰ سال سابقهٔ صنعتی، نیاز پروژه را بر اساس محصول، ظرفیت هدف و تجهیزات موجود بررسی میکند. برای گفتوگو دربارهٔ طراحی یا تکمیل خط، از صفحهٔ ارتباط با ما اقدام کنید.