استریل درب شفاف کنسرو ماهی: روش، فشار و نکات کلیدی
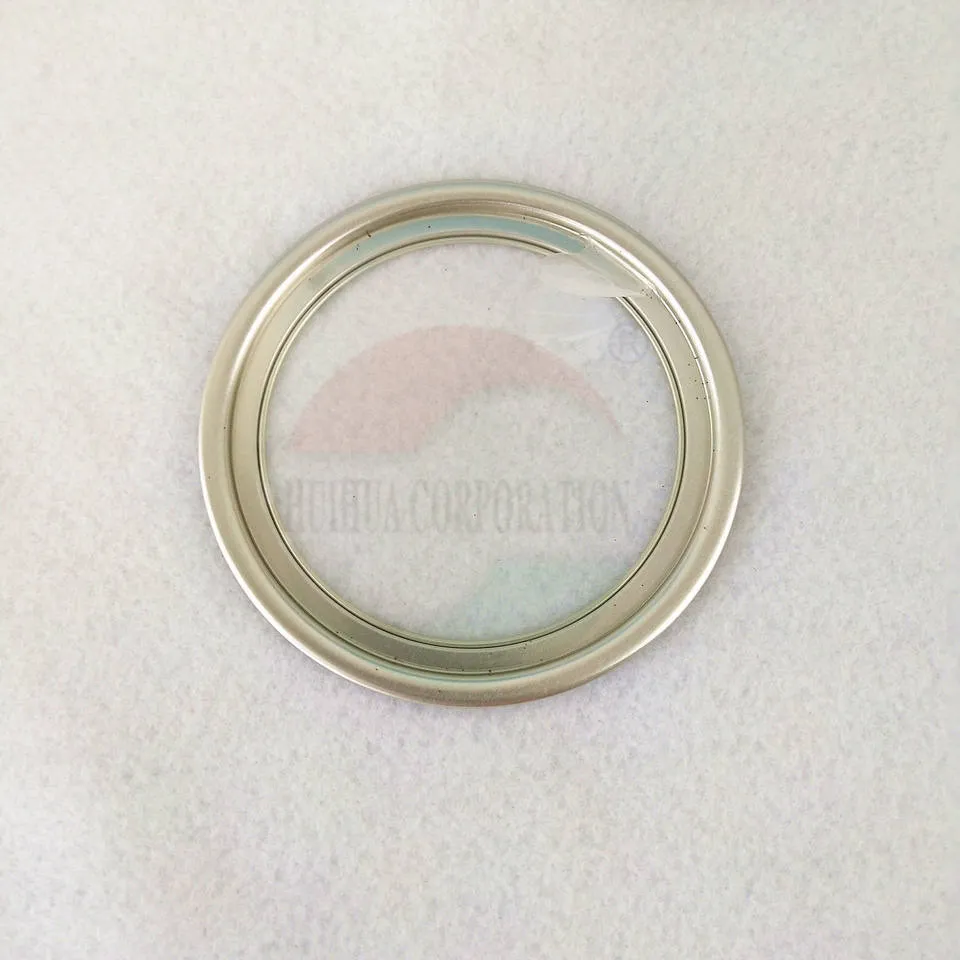
صنعت کنسرو ماهی با محصولات نوآورانهای مانند کنسروهای دارای درب شفاف یا پنجرهای (مانند نوع تاپسی) رونق یافته است که امکان مشاهده مستقیم محتویات را به مصرفکننده میدهد. با این حال، فرآیند استریل کردن این دربهای خاص برای تضمین ایمنی و ماندگاری محصول، یکی از نکات کلیدی در خط تولید است. این مقاله به طور جامع به روش صحیح استریلیزاسیون، پارامترهای حیاتی مانند فشار کاری، و الزامات پر کردن قوطی میپردازد تا کیفیت نهایی محصول حفظ شود.
دربهای شفاف کنسرو ماهی: معرفی و اهمیت استریلیزاسیون
دربهای شفاف یا پنجرهای که در بازار جهانی با نامهایی مانند 307 Tuna Tin Can Lid یا دربهای مشابه شناخته میشوند، معمولاً از ترکیبی از فلز (برای بدنه حلقه) و یک لایه شفاف از جنس پلیاستر با مقاومت حرارتی بالا (مانند PET) ساخته میشوند. این پنجره امکان بازاریابی جذابتری را فراهم میکند. اما وجود این اتصال بین مواد غیرهمجنس (فلز و پلیمر) و حساسیت بیشتر پلاستیک به دما، فرآیند استریلیزاسیون را حساستر و پیچیدهتر میکند. هدف اصلی استریل کردن، حذف تمام اشکال حیات میکروبی، از جمله اسپورهای باکتریایی مقاوم مانند کلستریدیوم بوتولینوم، است تا از فساد و ایجاد خطر برای سلامت مصرفکننده جلوگیری شود. در مورد دربهای شفاف، این فرآیند باید به گونهای طراحی شود که هم کارایی ضدعفونی را داشته باشد و هم به ساختار شفاف و چسب بین لایهها آسیب نرساند.
فرآیند و روش استریل کردن دربهای شفاف کنسرو
استریلیزاسیون دربهای شفاف عموماً در دو مرحله مجزا اما مرتبط انجام میشود: استریل شدن درب به عنوان یک قطعه مجزا قبل از دربندی، و سپس استریل شدن نهایی کل قوطی پر شده در رتورت (اتوکلاو). مرحله اول معمولاً با استفاده از سیستمهای پرتابل بخار داغ، آب داغ کلرینه شده، یا تونلهای استریلکننده با اشعه ماوراءبنفش (UV) انجام میگیرد. این مرحله آلودگیهای اولیه را از سطح درب کاهش میدهد.
شرایط بحرانی رتورت برای دربهای پنجرهدار
مهمترین بخش فرآیند، استریلیزاسیون حرارتی مرطوب در داخل رتورت پس از دربندی قوطی است. در اینجا، کل قوطی شامل محتویات و درب، در معرض دمای بالا و فشار کنترل شده قرار میگیرد. برای دربهای شفاف، محدودیت دمایی وجود دارد. دمای استریل معمولاً بین ۱۱۰ تا ۱۲۱ درجه سانتیگراد تنظیم میشود، اما بسته به مقاومت حرارتی پلیمر پنجره، ممکن است نیاز به انتخاب دمای پایینتر و زمان طولانیتر باشد (مثلاً ۱۱۵ درجه سانتیگراد). این امر نیازمند محاسبات دقیق ارزش استریلیزاسیون (F0) است تا اطمینان حاصل شود که در دمای پایینتر هم حداقل نیاز میکروبزدایی تأمین میشود. همچنین، یکنواختی توزیع دما در تمام نقاط اتاقک رتورت حیاتی است تا از استریل نشدن برخی قوطیها جلوگیری شود.
پارامتر فشار کاری در استریل کردن کنسرو ماهی
فشار کاری در رتورت یک پارامتر حیاتی و مستقل از دما است. این فشار برای جلوگیری از تغییر شکل یا ترکیدن قوطی در طول فرآیند حرارتی و مهمتر از آن، در حین خنککاری اعمال میشود. در مورد کنسرو ماهی که معمولاً با روغن یا آب نمک پر میشود، فشار داخلی قوطی در اثر انبساط مایع و بخار آب افزایش مییابد. در حین خنککاری سریع، این فشار داخلی به سرعت کاهش یافته و ممکن است منجر به فرورفتگی شدید بدنه قوطی یا حتی آسیب به درب و مهر و موم آن شود. فشار کاری رتورت (فشار بالای اتمسفر) با استفاده از هوای فشرده یا بخار، از بیرون به قوطی وارد میشود تا این اختلاف فشار را جبران کند. برای کنسرو ماهی، این فشار معمولاً بین ۱.۵ تا ۲.۵ بار (۲۲ تا ۳۶ psi) متغیر است که بستگی مستقیم به سایز قوطی، میزان خلأ اولیه، و دمای استریل دارد. محاسبه و کنترل دقیق این فشار برای حفظ یکپارچگی درب شفاف، که نقطه حساسی است، ضروری میباشد.
اهمیت پر بودن قوطی و روغن لبریز در کیفیت نهایی
یکی از اصول اساسی در کنسروسازی ماهی، پر کردن کامل قوطی و ایجاد حالت «لبریز روغن» است. این امر چند دلیل مهم دارد. اولاً، فضای خالی (هوای به دام افتاده) در قوطی یک عایق حرارتی عمل میکند و انتقال حرارت به مرکز قوطی را در حین فرآیند رتورت کند میکند. این موضوع میتواند منجر به استریل ناکافی و خطر رشد میکروارگانیسمها شود. ثانیاً، وجود اکسیژن در فضای خالی، باعث اکسیداسیون روغن و چربی ماهی و در نتیجه تندشدگی و تغییر طعم نامطلوب میگردد. ثالثاً، پر بودن قوطی با مایع (روغن یا آب نمک) به انتقال یکنواخت حرارت کمک شایانی میکند و زمان استریل مؤثر را کاهش میدهد.
روشهای دستیابی به پر بودن و خلأ مناسب
برای دستیابی به این هدف، از ماشینآلات پرکن پیشرفته استفاده میشود که قادر به پرکردن دقیق هم مواد جامد (ماهی) و هم مایع (روغن) هستند. مراحل معمول شامل: پر کردن ماهی، افزودن روغن داغ، ایجاد لبریزی مختصر، و سپس دربندی سریع تحت شرایط خلأ است. دربندهای مدرن مجهز به سیستم تخلیه هوای بالای قوطی (Steam Vacuum) هستند که قبل از بستن درب، بخار بر روی فضای خالی پاشیده میشود و پس از متراکم شدن، خلأ ایجاد میکند. این فرآیند تأثیر مستقیمی بر فشار داخلی قوطی در حین رتورت دارد و کنترل آن را آسانتر میکند. رعایت این اصول برای محصولاتی با درب شفاف، که نمایش کیفیت محتویات اهمیت زیادی دارد، از واجبات است.
انتخاب ماشینآلات مناسب برای خط تولید با درب شفاف
برای تولید کارآمد و ایمن کنسرو ماهی با دربهای ویژه، انتخاب خط تولید یکپارچه و متناسب ضروری است. این خطوط باید بتوانند حساسیتهای این نوع بستهبندی را درک کنند. کلید موفقیت در هماهنگی بین بخشهای مختلف خط است: از پرکنهای دوغذایی (ماهی و روغن) با دقت بالا گرفته تا دربندهای تمام اتوماتیک با قابلیت ایجاد خلأ قوی و در نهایت، رتورتهای کنترل دقیق فشار (Pressure Retort). رتورتهای مدرن، مجهز به سیستمهای کنترل پیشرفته PLC هستند که به طور مداوم و مستقل دما، فشار و زمان را ثبت و تنظیم میکنند. این دستگاهها باید قابلیت اجرای پروفایلهای حرارتی-فشاری خاص را داشته باشند که برای دربهای حساس شفاف بهینهسازی شدهاند. نکته پایانی، انجام آزمونهای مکرر چرخه حرارتی با استفاده از دادهلاگرها در نقاط مختلف رتورت و داخل قوطیهای حاوی درب شفاف است تا از یکنواختی فرآیند در تمامی شرایط اطمینان حاصل شود.
تولید کنسرو ماهی با درب شفاف، ترکیبی از هنر بستهبندی و علم فرآیندهای حرارتی است. موفقیت در این زمینه، منوط به درک عمیق از ویژگیهای منحصر به فرد درب، رعایت دقیق پارامترهای استریلیزاسیون به ویژه فشار کاری، و اطمینان از پر بودن مطلوب قوطی است. با انتخاب تجهیزات پیشرفته و کنترل کیفیت سختگیرانه در هر مرحله، میتوان محصولی هم از نظر زیباییشناختی و هم از نظر ایمنی و ماندگاری، در بالاترین استانداردها تولید کرد. شرکتهای فعال در این عرصه، با سرمایهگذاری بر روی دانش فنی و ماشینآلات به روز، میتوانند سهم قابل توجهی از بازار مشتاق این نوع محصولات را به خود اختصاص دهند.